
معلومات الاتصال
-
 طريق وانغشان، منطقة جيانغبى، نينغبو، تشجيانغ، الصين
-
 86-135-64796935
احصل على عرض أسعار
التكلفة النموذجية لقالب الصب بالقالب: نطاقات الأسعار ومحركات التكلفة وكيفية حساب عروض الأسعار
2026-08-13
يمكن أن تكلف أداة صب القوالب الصغيرة المصنوعة من سبائك الزنك لجزء بسيط ما يقرب من 3000 دولار أمريكي إلى 8000 دولار أمريكي. عادةً ما يتراوح سعر قالب الألومنيوم متوسط الحجم المزود بتجويفين ومبرد أساسي للمياه ما بين 15,000 دولار أمريكي و50,000 دولار أمريكي. يمكن للقالب الهيكلي الكبير للسيارات أو مركبات الطاقة الجديدة، من النوع المستخدم في غلاف المحرك أو علبة ناقل الحركة أو علبة البطارية، أن يتجاوز 100000 دولار أمريكي بسرعة، وقد تم عرض الإصدارات ذات أنظمة الشرائح الكبيرة والتبريد المطابق بأكثر من 300000 دولار أمريكي. وبالتالي فإن الإجابة الأكثر فائدة على السؤال ليست رقمًا واحدًا بل نطاقًا. خطط للحصول على 3000 دولار أمريكي عند الحد الأدنى، و20000 دولار أمريكي إلى 60000 دولار أمريكي لمعظم أدوات إنتاج الألومنيوم، وأكثر بكثير لقوالب السيارات المعقدة. تشرح هذه المقالة ما الذي يحرك عرض الأسعار من أسفل هذا النطاق إلى الأعلى، وسبب وجود النطاق، وكيف يقوم الموردون فعليًا بحساب الرقم الذي تتلقاه.
قالب الصب بالقالب ليس منتج كتالوج. إنها أداة دقيقة مخصصة تبدأ بمجموعة من رسومات أجزاء العميل، ويتم تصنيعها من كتل فولاذية مطروقة، ويتم ضبطها من خلال لقطات تجريبية حتى تنتج أجزاء ضمن المواصفات. نظرًا لأن الهندسة والسبائك وحجم الإنتاج ومتطلبات تشطيب السطح وتوقعات الجودة تتغير مع كل مشروع، فإن سعر القالب يتغير معها. لا يقوم الموردون بسحب السعر من القائمة؛ يقتبسونها من التحليل الهيكلي للجزء وبرنامج الإنتاج الذي يقف وراءه.
تحدد هندسة الأجزاء الأبعاد الخارجية للقالب، وعدد الشرائح والنوى، وعمق وشكل التجويف، وموضع البوابة، ومدى تعقيد قنوات التبريد. يعد الجزء المسطح على شكل صندوق ذو الجوانب المفتوحة أحد أرخص الأشياء التي يمكن استخدامها. إن السكن المغلق الذي يحتوي على أضلاع داخلية ورؤوس وثقوب متعامدة مع خط الفراق وقطع سفلية تتطلب شرائح متحركة يكلف عدة مرات أكثر. يزداد حجم الفولاذ، ووقت التصنيع، وخطر عيوب الصب مع الصعوبة الهندسية، ويقوم الموردون بإدراج ذلك في عرض الأسعار.
يساعد على فصل القالب نفسه عن الأجزاء التي ينتجها. القالب عبارة عن نفقات رأسمالية، تُدفع مرة واحدة، ثم يتم إطفاؤها على مدار فترة الإنتاج. يعكس سعر الوحدة للجزء المصبوب وقت الدورة والمواد والعمالة والنفقات العامة، ولكن ليس التكلفة الكاملة للأداة. المشترين الذين يقارنون عروض أسعار القوالب دون مقارنة سعر الجزء والحجم المخطط وعمر الأداة سوف يتوصلون إلى استنتاجات خاطئة. يمكن للقالب الرخيص الذي يتطلب إصلاحات متكررة أو إنتاج أجزاء غير متناسقة أن يرفع التكلفة الإجمالية بشكل كبير. يتم قياس القيمة الفعلية للقالب بالجرعات، وليس في فاتورته الأولية.
لفهم سبب اختلاف عروض الأسعار، من المفيد معرفة ما يجب على المورد أن يدفع مقابله. يتم بناء اقتباس القالب من خمس كتل رئيسية: الهندسة، والصلب، والتصنيع الآلي، والمكونات القياسية، وأخذ العينات. كل كتلة لها هيكل التكلفة الخاص بها وملف المخاطر الخاص بها.
تتضمن المرحلة الهندسية تصميم البوابة والعداء، وحساب التبريد، وتحليل المسودة، وتعويض الانكماش، ومحاكاة تدفق القالب للأجزاء المطلوبة. في عملية صب السيارات المعقدة، يحدد المصمم أيضًا طريقة تشغيل الشريحة، وتسلسل الإخراج، والتوازن الحراري للقالب. يستغرق التصميم ساعات، وهذه الساعات مشحونة. في القوالب البسيطة، قد تمثل الهندسة ما بين 5 إلى 10 بالمائة من السعر؛ وفي أجزاء السيارات المعقدة ذات الجدران الرقيقة ذات التفاوتات المشددة، يمكن أن تصل الحصة إلى 15 بالمائة أو أكثر. تحمل الهندسة أيضًا مخاطر خفية: فالقالب المصمم بشكل سيء قد يتطلب إعادة العمل بعد التجربة الأولى، ولهذا السبب يستثمر الموردون ذوو الخبرة في المحاكاة بدلاً من التخمين.
الصلب العفن is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
يتم تشكيل التجويف عن طريق الطحن CNC، ثم يتم تشطيبه بواسطة EDM أو قطع الأسلاك للزوايا الحادة والتفاصيل العميقة. يعتمد الوقت المطلوب على مساحة السطح المراد قطعه، وصلابة الفولاذ، والتسامح المطلوب الاحتفاظ به. يتم قطع الفولاذ عالي الصلابة بشكل أبطأ ويؤدي إلى تآكل المزيد من الأدوات. التلميع، إذا كانت هناك حاجة إلى تشطيب سطح شديد اللمعان على الصب، يضيف العمل اليدوي. عادةً ما تكون عملية التصنيع هي الكتلة الأكثر تكلفة في عرض الأسعار، حيث تصل في بعض الأحيان إلى 30 إلى 40 بالمائة من الإجمالي.
يجب أن يتم تركيب ومحاذاة الشرائح والنوى ودبابيس القاذف وأعمدة التوجيه ووصلات المياه ومستوى الفصل. يجب أن يغلق القالب على آلة الحقن مع ضغط القفل الصحيح، ويجب أن يتزاوج النصفان بالتساوي حتى لا يتشكل وميض. التركيب هو عملية حرفية. فهو يتطلب صانعي أدوات ماهرين، ومن الصعب ضغطه في جدول زمني.
يقوم معظم الموردين بتضمين جولتين أو ثلاث جولات تجريبية في عرض الأسعار. يتم تركيب القالب على آلة صب قوالب حقيقية، ويتم عمل لقطات اختبار، وقياس الأجزاء، وإجراء التصحيحات. يتم استهلاك المواد، واستئجار وقت الآلة، ويقوم المهندسون بتحليل النتائج. إذا كشفت التجربة عن مشكلة في الأبعاد أو مشكلة في نمط التعبئة، يعود القالب إلى المتجر للتعديل. يقتبس بعض الموردين التجارب كخط اختياري؛ والبعض الآخر يشملهم في المجموع. قم دائمًا بتأكيد ما هو موجود داخل الرقم.
تشرح الهندسة والصلب والتصنيع وأخذ العينات ما يدخل في عرض الأسعار، ولكن هناك أربعة قرارات محددة تتعلق بالتصميم والإنتاج تهيمن على السعر النهائي. ومن حيث التأثير، فهي تعقيد الأجزاء، وعدد التجاويف، وحجم القالب، وتصميم نظام التبريد.
التعقيد هو مضاعف السعر الكلاسيكي. ضع في اعتبارك ما يحدث عندما يكون هناك جزء سفلي، وهو أي ميزة تمنع الطرد المباشر من القالب. يجبر القطع السفلي المصمم على إضافة شريحة أو نواة قابلة للطي تتحرك باستخدام التشغيل الهيدروليكي أو الميكانيكي. تضيف شريحة واحدة آلاف الدولارات إلى القالب، بالإضافة إلى نقطة صيانة طوال عمر الأداة. يمكن أن تضيف شريحتان عشرات الآلاف. تضيف الخيوط الداخلية والخطافات سهلة التركيب والميزات ذات الزوايا المزيد من الأدوات. كل ميزة تعمل على تعقيد اتجاه القذف تزيد من عدد الأجزاء المتحركة في القالب، ووقت المعالجة، وخطر الفشل لأكثر من 100000 طلقة.
من ناحية أخرى، فإن الميزات التي تتماشى مع خط الفراق تضيف تكلفة قليلة. لا تتطلب زوايا السحب، ونصف القطر الكبير، وسمك الجدار الموحد آليات إضافية. يتمتع مصمم الأجزاء بتأثير أكبر على تكلفة القالب مقارنة بصانع القالب. يمكن للمورد الجيد، أو المراجعة الجيدة للتصميم من أجل التصنيع، تحديد ميزات زيادة التكلفة قبل قطع أي فولاذ.
يحدد عدد التجويف عدد الأجزاء التي يتم إنتاجها في كل لقطة. تجويف واحد ينتج جزءًا واحدًا في كل دورة؛ تجاويف تنتج اثنين. أربعة تسفر عن أربعة. تؤدي المزيد من التجاويف إلى رفع سعر القالب نظرًا لنمو حجم المعالجة وحجم الفولاذ، ولكنها تخفض تكلفة الوحدة عندما يكون حجم الطلب مرتفعًا. قد يكلف القالب الذي يحتوي على تجاويف ما بين 60 إلى 80 بالمائة أكثر من نفس القالب الذي يحتوي على تجويف واحد، وليس تجويفين، لأن القاعدة ونظام التثبيت مشتركان. يقوم الموردون بحساب عدد التجاويف الأمثل من هدف الإنتاج السنوي وسعة الماكينة ووزن الجزء. إذا كنت تحتاج فقط إلى 20.000 قطعة سنويًا، فعادةً ما يكون القالب ذو التجويف الواحد هو الاختيار العقلاني. إذا كنت بحاجة إلى 500000، فإن نفس المنطق يدفع نحو تجاويف أو أربعة.
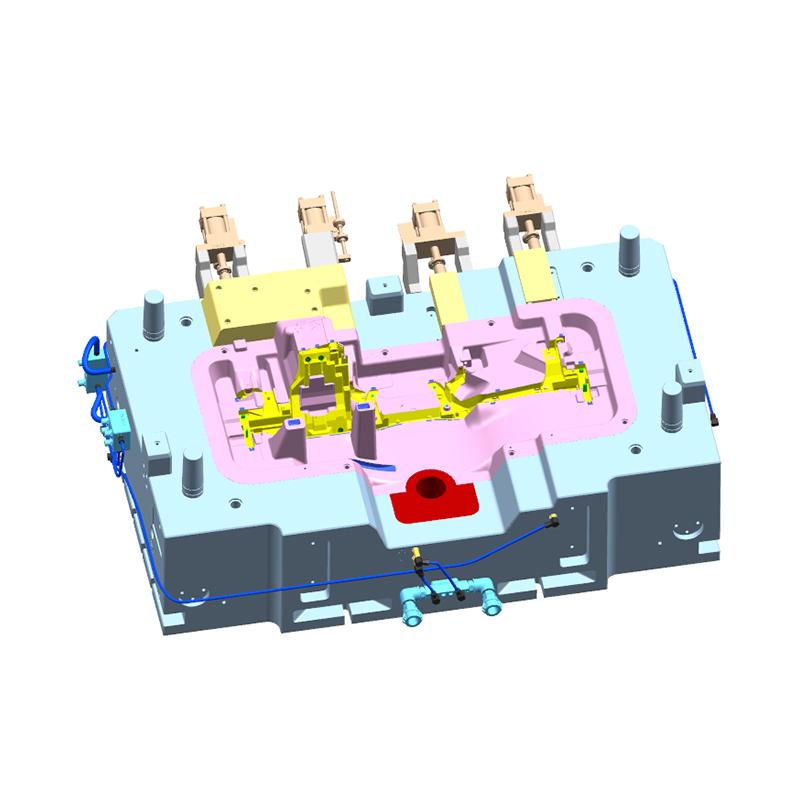
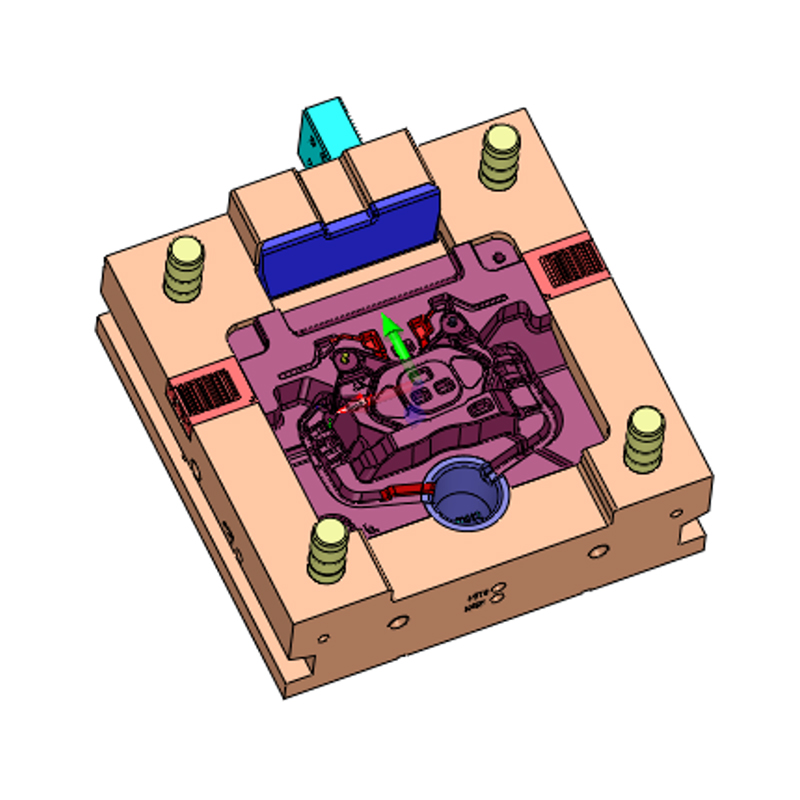
يتم تحديد الحجم الخارجي للقالب من خلال المساحة المتوقعة للجزء وعدد التجاويف ونظام العداء. يحدد حجم القالب الحمولة المطلوبة لآلة الحقن، وهذا بدوره يؤثر على قدرة مصنع صب القوالب ومعدل الماكينة بالساعة. تكلف القوالب الأكبر حجمًا تكلفة أكبر في الفولاذ والتصنيع والمعالجة الحرارية والمناولة. العلاقة ليست خطية تمامًا، ولكنها قوية. يمكن لآلة الغرفة الساخنة الصغيرة بوزن 150 طنًا لأجزاء الزنك أن تستوعب قالبًا بمساحة 350 مم مربع فقط؛ تتطلب آلة غرفة التبريد سعة 2200 طن لغطاء المحرك قالبًا بحجم سيارة صغيرة. بين هاتين النقطتين يمكن أن تتغير تكلفة الأدوات بعامل 30. والمثال المرجعي الجيد هو صندوق مصبوب من سبائك الألومنيوم 800 طن ، والذي يقع في الجزء المتوسط إلى الكبير من مزيج المنتجات ويوضح مقدار تصميم الفولاذ والإدراج الذي يتضمنه مشروع أدوات الألمنيوم الجاد.
 مصنع صندوق مصبوب من سبائك الألومنيوم 800T مخصص ، الشركات المصنعة - أداة Ningbo NKT Ningbo NKT Tooling Co., Ltd. هي شركة صينية مصنعة لصناديق الصب المصنوعة من سبائك الألومنيوم 800T ومصنع مخصص، التفاصيل: سبائك الألومنيوم... عرض المنتج →
يعد التبريد أقل عوامل التكلفة وضوحًا وأحد أهم عوامل الإنتاجية. يحدد المعدل الذي تصلب به السبيكة المنصهرة مدة الدورة، وبالتالي تكلفة كل طلقة. تعتبر خطوط التبريد البسيطة ذات الحفر المستقيم غير مكلفة وتصلح للأجزاء المسطحة. تتبع قنوات التبريد المحددة أو المتوافقة شكل التجويف وتقلل من النقاط الساخنة، ولكنها تتطلب اللحام بالنحاس أو التصنيع الإضافي أو استراتيجيات الحفر المعقدة، وكلها تضيف تكلفة. في الإنتاج بكميات كبيرة، يمكن للقالب ذو التبريد الفائق أن يقصر الدورة لعدة ثوانٍ، ويسدد سعره المرتفع في غضون أشهر. بالنسبة للإنتاج بكميات منخفضة، نادرًا ما ينجح هذا الحساب، ويعتبر نظام التبريد الأبسط أكثر اقتصادًا.
الصلب العفن selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
يتم صب سبائك الزنك في درجات حرارة أقل بكثير، لذلك يمكن صنع قالب الزنك من الفولاذ المُقسى مسبقًا مثل P20 أو 1.2738 ويمكن أن يستمر لعدة مئات الآلاف من الطلقات. تصل درجة حرارة سبائك الألومنيوم إلى حوالي 610 درجة مئوية عند بوابة الحقن، ويتعرض سطح القالب لصدمة حرارية شديدة بشكل متكرر، وبالتالي فإن القالب يتطور حتمًا إلى فحص الحرارة بعد عدد معين من الدورات. عادةً ما يتراوح عمر الأداة لإدراج تجويف الألومنيوم من 60.000 إلى 150.000 طلقة، وبعد ذلك يتم إصلاح الإدخال أو استبداله. نظرًا لأن مدخل التجويف هو المكون الفردي الأكثر تكلفة، فإن عمر الفولاذ يحدد ميزانية الصيانة بشكل مباشر.
العلاجات التكميلية مهمة أيضا. تعمل عمليات النيترة وطلاء PVD وعلاجات الأكسيد على تقليل اللحام والتآكل على سطح التجويف، مما يؤدي إلى تحسين الإطلاق وإطالة العمر بين عمليات الإصلاح. تضيف هذه العمليات نسبة قليلة إلى سعر القالب ويمكن أن تستحق المال على الأجزاء ذات النوى العميقة أو المتطلبات السطحية العالية. إن موضوع علم المعادن بأكمله عميق بما يكفي ليستحق مناقشته الخاصة، وقد كتبنا صفحة منفصلة حول كيفية اختيار المادة المناسبة لقوالب صب سبائك الألومنيوم التي تغطي درجات الفولاذ وخيارات الطلاء وتأثيرها على عمر الأداة.
إن السبيكة التي تصبها ليست مجرد اختيار مادي؛ فهو يحدد الغلاف التصميمي الحراري والميكانيكي للأداة، وبالتالي الميزانية المطلوبة لبنائها. يمكن أن يكون لهندسة الجزء نفسه تكاليف قالب مختلفة بشكل كبير في الزنك أو الألومنيوم أو المغنيسيوم.
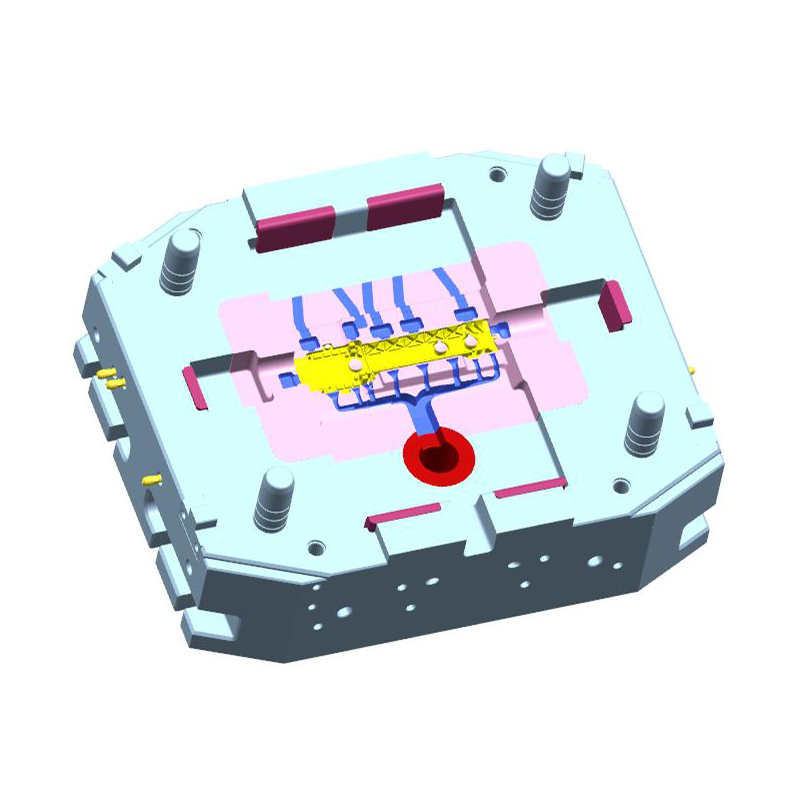
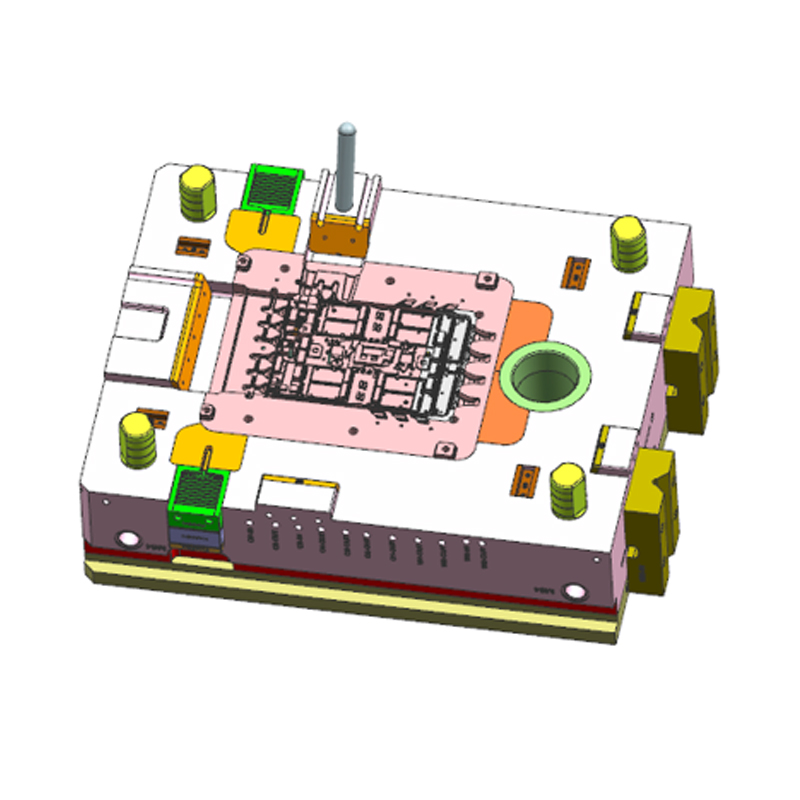
سبائك الزنك melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the قالب صب بالقالب بغرفة ساخنة 150 طن تمثل أجزاء الزنك التي نصنعها نقطة الدخول الأكثر تكلفة في عملية صب القوالب.
 مصنع قوالب صب القوالب للغرفة الساخنة 150T مخصص ، الشركات المصنعة - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. هي الصين 150T Hot Chamber Die Casting Mould Manufacturers and Custom Factory، التفاصيل: 150T Hot Chamber Di ... عرض المنتج →
يتم صب سبائك الألومنيوم عند درجة حرارة 610 إلى 700 درجة مئوية وتتطلب الفولاذ الساخن، والتبريد المصمم بعناية، ونظام طرد قوي. قد يتكلف قالب الألومنيوم أحادي التجويف للدعامة البسيطة ما بين 18,000 دولار أمريكي إلى 35,000 دولار أمريكي، بينما سيصل سعر القالب ثنائي التجويف لمبيت السيارة المزود بشرائح وإدخالات إلى 50,000 دولار أمريكي إلى 90,000 دولار أمريكي. حجم الجزء هو عامل المقياس الحاسم. عادةً ما يتم إنتاج غلاف مغلق كبير مثل صندوق دييكاست من سبائك الألومنيوم 800 طن المذكور سابقًا في قالب يبلغ عرضه أكثر من متر واحد، مع إدخالات متعددة، ونظام لوحة تآكل ثقيل، وشبكة تبريد متصلة بوحدة التحكم في درجة حرارة القالب. هذه الأداة عبارة عن مجموعة متعددة الأطنان، ويعكس سعرها حجم الفولاذ وساعات التصنيع ومتطلبات التعامل مع مثل هذا القالب الكبير.
درجة حرارة صب المغنيسيوم قريبة من درجة حرارة الألومنيوم، لذلك تتبع متطلبات القالب الفولاذي والتبريد أنماطًا مماثلة. والفرق الرئيسي هو الحاجة إلى أنظمة عالية الفراغ ومراقبة أكثر صرامة للعملية، وخاصة بالنسبة لقطع غيار السيارات ذات الجدران الرقيقة. سعر القالب مشابه لأدوات الألمنيوم من نفس الحجم والتعقيد. تميل قوالب المغنيسيوم أيضًا إلى مزيد من الاهتمام بالمعالجة السطحية والختم لأن المغنيسيوم يتفاعل كيميائيًا في حالته المنصهرة. إذا كان الجزء مكونًا هيكليًا خفيف الوزن، مثل دعامة التوجيه أو عارضة السيارة المتقاطعة، فغالبًا ما يتم تبرير تكلفة الأدوات من خلال توفير الوزن الذي يتيحه.
يقوم معظم موردي القوالب المحترفين ببناء عرض أسعار من تقدير التكلفة من القاعدة إلى القمة بدلاً من التخمين. يتبع الإجراء نفس المنطق عبر الصناعة، حتى لو كانت الأرقام المحددة تختلف من متجر إلى آخر.
أولاً، يقوم المورد بمراجعة نموذج القطعة وتحديد خط الفصل والشرائح والنوى والمسودة وموقع البوابة ومتطلبات الإخراج. من هذا التحليل، يقوم المهندس بتقدير عدد ساعات تصميم القالب وإعداد التكوين الأولي للقالب. ثانياً، يتم تحديد حجم إطار القالب من المساحة المتوقعة وعمق الجزء. يحسب المورد حجم الفولاذ الموجود في القاعدة والمدخلات، ويضربه في تكلفة الكيلو من الدرجة المختارة، ويضيف المعالجة الحرارية. ثالثًا، يتم تقدير وقت المعالجة: التخشين باستخدام الحاسب الآلي، وشبه التشطيب، والتشطيب، والتنظيم الإداري، وقطع الأسلاك، والتلميع. يتم ضرب تلك الساعات بأسعار المتجر. نظرًا لأن هذه المعدلات تشمل استهلاك الماكينة، والعمالة، والنفقات العامة، فإن صانع القوالب الذي استثمر في الآلات المتقدمة ذات المحاور الخمسة سيعرض في كثير من الأحيان معدلات أعلى بالساعة ولكن لساعات أقل.
رابعًا، تتم إضافة المكونات القياسية، بما في ذلك دبابيس القاذف، وأعمدة التوجيه، ومسامير الإرجاع، والبطانات النابضة، وفوهات المياه، ومفاتيح الحد، وأدلة الشرائح، بسعر الكتالوج بالإضافة إلى علامة إضافية. خامسا، يتم تطبيق ساعات التجميع والتركيب. وأخيرًا، يضيف المورد تكلفة اللقطات التجريبية والفحص وإدارة المشروع، ثم يطبق هامش الربح والنفقات العامة.
والنتيجة هي رقم يكون جيدًا بقدر اكتمال معلومات الجزء. سيؤدي الرسم الجزئي أو سبيكة غير محددة أو متطلبات تشطيب السطح غير المعلنة إلى إنتاج عرض أسعار مؤقت. عندما يقدم المشترون بيانات CAD كاملة، ودرجة المواد، والكمية السنوية، وتفضيلات حمولة الماكينة، يصبح عرض الأسعار أكثر موثوقية ويقلل وقت الإعداد.
كثيرًا ما يتساءل المشترون عن سبب ارتفاع تكلفة قالب معين في حين أن الجزء نفسه يبدو بسيطًا. تظهر الإجابة عندما يتم توزيع تكلفة الأدوات على عدد الأجزاء المصبوبة المنتجة. يصبح قالب الألومنيوم الذي تبلغ قيمته 40,000 دولار أمريكي تكلفة الجزء الواحد 0.80 دولارًا أمريكيًا عند تشغيل إنتاج 50,000 قطعة، و0.08 دولار أمريكي عند 500,000 قطعة. القالب عبارة عن استثمار يتم استرداد تكلفته من خلال انخفاض تكلفة وحدة الصب بالضغط العالي.
| إجمالي حجم الإنتاج | تكلفة القالب لكل جزء | السياق |
|---|---|---|
| 10.000 قطعة | 4.00 دولار أمريكي | نماذج أولية منخفضة الحجم أو منتج متخصص |
| 50.000 قطعة | 0.80 دولار أمريكي | تشغيل نموذجي متوسط الحجم للسيارات أو الصناعية |
| 100.000 قطعة | 0.40 دولار أمريكي | مكونات استهلاكية أو سيارات ذات حجم كبير |
| 500.000 قطعة | 0.08 دولار أمريكي | الإنتاج الضخم، حيث يكون الصب بالقالب اقتصاديًا بالكامل |
يوضح الجدول لماذا لا ينبغي أبدًا النظر إلى سعر القالب بمعزل عن الآخر. إذا كان الحجم المخطط له هو 5000 قطعة فقط، فقد تكون عملية التصنيع باستخدام الحاسب الآلي لأجزاء القضبان أرخص، وقد تكون أدوات صب الرمل أرخص أيضًا. إذا كان الحجم المخطط له هو 200000، فإن أي دولار إضافي يتم إنفاقه على تجاويف أو فولاذ فائق الجودة أو تبريد أفضل يمكن أن يقلل من وقت الدورة وتكلفة الوحدة بهامش كبير.
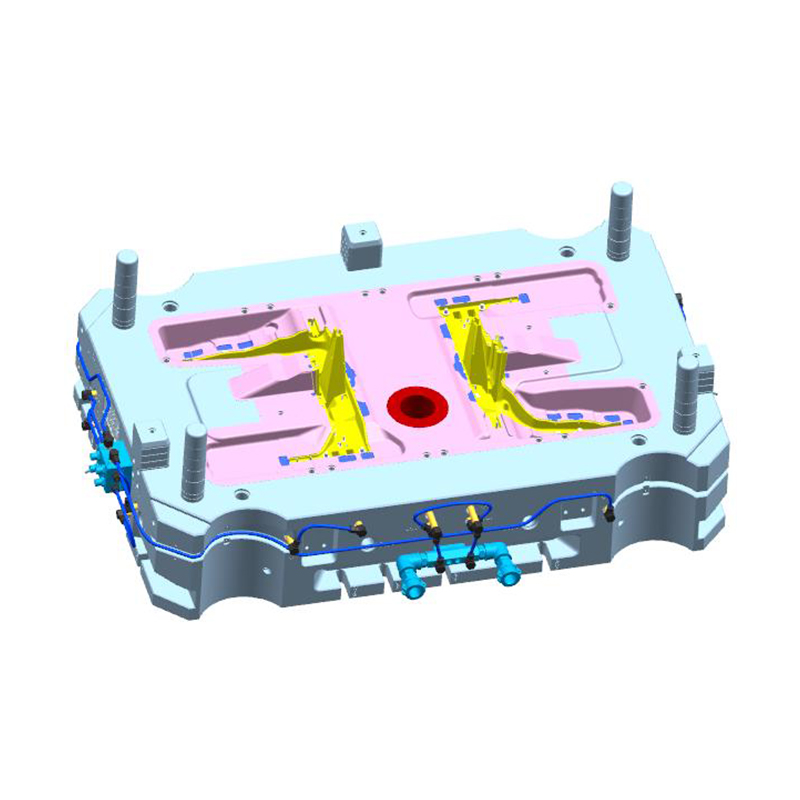
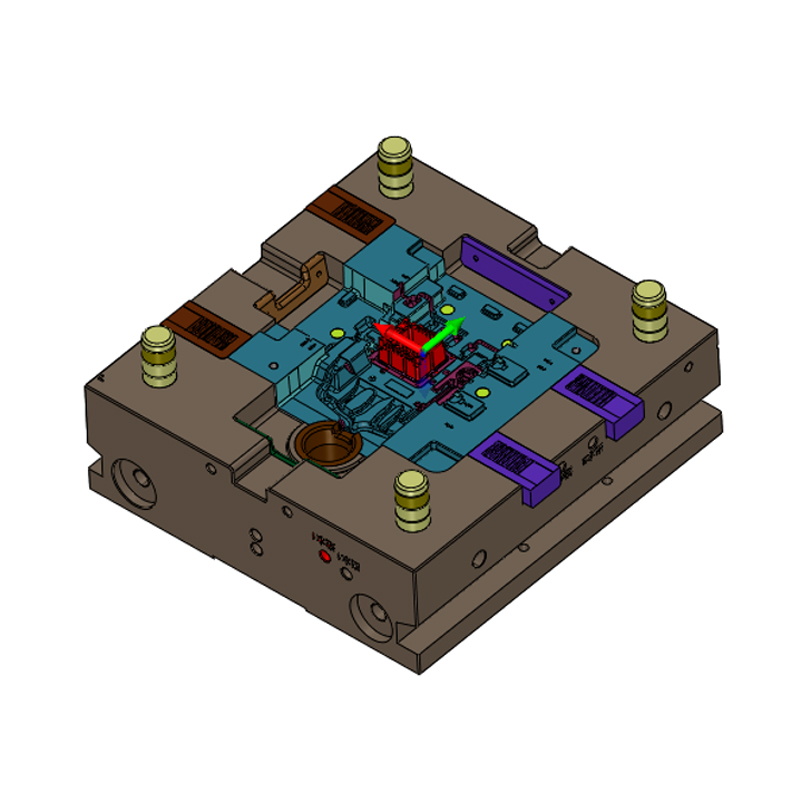
بالنسبة لمركبات نقل الحركة في السيارات الكهربائية على وجه التحديد، فإن الاتجاه السائد لا لبس فيه. الإسكان والأجزاء الهيكلية مثل غلاف محرك مصبوب من سبائك الألومنيوم 2200 طن يتم إنتاجها بكميات كبيرة على خلايا آلية كبيرة، ويتم تخفيف تكلفة القالب، على الرغم من أنها عبارة عن سطر مكون من ستة أرقام في ميزانية المشروع، بسرعة بمئات الآلاف من الوحدات المنتجة من الأداة. وينطبق المنطق نفسه على مبيتات ناقل الحركة، وألواح حجرة البطارية، وسترات التبريد، حيث يجعل الطلب السنوي المرتفع أداة قوية ومكلفة الخيار الأكثر اقتصادا على مدى عمر البرنامج.
 مصنع مخصص لإسكان السيارات المصبوبة بسبائك الألومنيوم 2200T ، الشركات المصنعة - N Ningbo NKT Tooling Co., Ltd. هي الصين مصنعي إسكان المحركات المصبوبة من سبائك الألومنيوم 2200T والمصنع المخصص، التفاصيل: إن 2200T ... عرض المنتج →
عند قراءتها مقابل البدائل، تظهر تكلفة قالب الصب في ضوء أكثر عدلاً.
أدوات صب الرمل أقل تكلفة بكثير. يمكن إنتاج الأنماط والصناديق الأساسية لصب الرمل مقابل بضعة آلاف من الدولارات، وتتحمل العملية كميات منخفضة. لكن كل جزء مصبوب بالرمل يتطلب المزيد من المواد، والمزيد من الآلات النهائية، والمزيد من الفحص، ومعدل الإنتاج أقل بكثير. عندما تنمو الكميات بما يتجاوز بضعة آلاف من الأجزاء سنويًا، فإن ميزة التكلفة لكل جزء من الصب بالقالب عادةً ما تطغى على الاستثمار الأعلى في القالب.
تتجنب عملية التصنيع باستخدام الحاسب الآلي استخدام الأدوات بشكل كامل تقريبًا في أسلوب التصنيع من الخام. إن عدم وجود رسوم على القالب يجعل التصنيع جذابًا للأجزاء التي يتم استخدامها لمرة واحدة والدفعات الصغيرة جدًا. لكن تكلفة الجزء المتكرر أعلى بكثير بسبب هدر المواد وساعات عمل الماكينة والعمل اليدوي. بالنسبة للكميات التي تتراوح من 1000 إلى 2000 جزء، يتقاطع منحنى التكلفة، وتصبح عملية صب القوالب أرخص حتى بعد تضمين القالب. بالنسبة للأجزاء من 2000 إلى 10000 وحدة سنويًا، تصبح المقارنة ضيقة، ويعتمد القرار على متطلبات الهندسة والمواد والتشطيب.
أنواع الصب الأخرى، مثل الصب بالضغط المنخفض أو الصب بالضغط، لها قواعد الأدوات الخاصة بها. عادةً ما يتطلب الصب بالضغط، والذي يستخدم غالبًا للأجزاء الهيكلية عالية التكامل، أدوات أكثر قوة وأكثر تكلفة من الصب العادي بالضغط العالي. وتتمثل المفاضلة في خواص ميكانيكية أعلى وإحكام أفضل للضغط في التطبيقات المهمة. تحتوي كل عملية على نقطة تعادل تعتمد على هندسة الجزء وحجمه، لذا قارن إجمالي التكاليف بدلاً من رسوم الأدوات المقدمة وحدها.
يتم قفل معظم أسعار القالب في تصميم الجزء قبل أن يراه أي مورد. إن مراجعة التصميم من أجل التصنيع هي أداة لخفض التكلفة تدفع تكاليفها عدة مرات. هذه هي المناطق ذات النفوذ الأعلى.
بعيدًا عن تصميم الأجزاء، تأتي أوضح التوفيرات من مطابقة الأداة للحجم السنوي الفعلي. يكلف القالب ذو التجويفين أكثر، ولكن إذا كنت ستستخدم 20000 قطعة سنويًا فقط، فستظل التجاويف الإضافية خاملة. حدد حمولة الماكينة مبكرًا؛ إذا كنت تمتلك بالفعل ماكينة بوزن 800 طن أو 1650 طنًا، فإن إخبار المورد بالنموذج الدقيق يسمح له بتصميم قاعدة القالب لتلك اللوحة وتجنب الفولاذ غير الضروري.
وأخيرًا، قم بتوحيد المعلومات في طلب عرض الأسعار. تحديد السبيكة، ومتطلبات الطلاء، ومعيار أخذ العينات، وآلة الإنتاج إذا كانت ثابتة، والجدول الزمني المتوقع للتسليم. يؤدي طلب عرض الأسعار الكامل إلى تقصير وقت عرض الأسعار، وتجنب الافتراضات، ويسمح للمورد بتحسين الأداة بدلاً من إضافة علاوة مخاطرة لعدم اليقين.
الاقتباس ضروري، لكنه ليس الصورة كاملة. تتضمن التكلفة الفعلية التي يتم تسليمها للقالب أوضاع الفشل وعبء الصيانة. عندما تقوم بتقييم مورد قوالب الصب، اسأل ما يلي.
تكشف الإجابات ما إذا كان المورد يقتبس قالبًا أو حل إنتاج. سيناقش صانع القوالب الجاد دورات الحقن وفعالية التبريد والتكلفة الإجمالية لكل جزء بدلاً من سعر الأداة فقط. من المفيد أيضًا السؤال عن تاريخ المورد مع المشاريع المماثلة. إن قالب مكون الألمنيوم المهم للسلامة هو مجموع آلاف القرارات الصغيرة، والخبرة مع نفس فئة الأجزاء تقلل بشكل ملموس من خطر المراجعة المتأخرة والمكلفة.
كمرجع، فإن فهم موقع المورد الخاص بك في الصناعة أمر مهم أيضًا. إن الشركة التي تتمتع بتاريخها الهندسي الخاص، وورشة الآلات الحديثة، وسجل حافل موثق في قوالب صب القوالب عالية الضغط، هي في وضع أقوى لإدارة تلك المخاطر. يتم وصف خلفية شركتنا بالتفصيل في صفحة "حول"، بما في ذلك التقدم من استوديو تصميم القوالب إلى تصنيع قوالب واسعة النطاق لسبائك الألومنيوم والمغنيسيوم والزنك.
تتراوح التكلفة النموذجية لقالب الصب بالقالب من بضعة آلاف من الدولارات لأدوات الزنك البسيطة إلى بضع مئات الآلاف من الدولارات لهياكل الألومنيوم الكبيرة للسيارات. الإنتشار طبيعي ومتوقع. يتم التحكم في موقع مشروعك ضمن هذا النطاق من خلال تعقيد الأجزاء والسبائك المختارة وعدد التجاويف وحجم الإنتاج. يقوم كل مورد بحساب تكلفة القالب من نفس الكتل الوظيفية: الهندسة، والصلب، والتصنيع الآلي، والمكونات، والتجميع، وأخذ العينات. إن أرخص عرض أسعار ليس هو نفسه أقل تكلفة إجمالية، ويتم التقاط القيمة الحقيقية للقالب في اللقطات، والتفاوتات، ووقت الدورة، وفترات الصيانة.
للحصول على عرض أسعار دقيق وتنافسي، أكمل تصميم الجزء، وحدد متطلبات المواد والسطح، وحدد الحجم السنوي، واتصل بالموردين بالمعلومات الكاملة. إن الوقت المستثمر في أعمال التصميم من أجل التصنيع، وفي مطابقة قدرة الأدوات مع احتياجات الإنتاج الفعلية، سوف يقلل من سعر القالب أكثر من أي تكتيك للتفاوض. عندما يتم تصميم القالب بشكل جيد لسبائك الصب وحجم الجزء، يصبح أصل إنتاج متين بدلاً من عنصر خطي لتقليله.
طريق وانغشان، منطقة جيانغبى، نينغبو، تشجيانغ، الصين
86-135-64796935
حقوق الطبع والنشر © Ningbo NKT Tooling Co., Ltd. جميع الحقوق محفوظة.

